Artykuł sponsorowany
Które ustawienia maszyny do szlifowania krawędzi najbardziej stabilizują efekt w produkcji seryjnej mebli
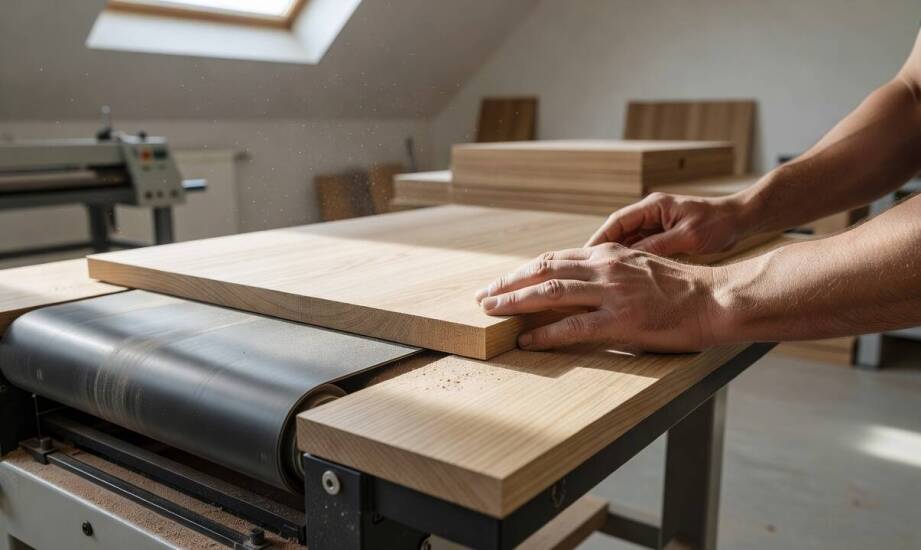
W hali produkcyjnej zakładu meblarskiego ten sam detal nierzadko wraca na stanowisko obróbcze po kilku godzinach. Różnice w ustawieniach maszyny od razu widać na krawędzi płyty lub litego drewna. Jedna partia zyskuje idealnie gładką powierzchnię, podczas gdy kolejna nosi wyraźne ślady obróbki, smugi lub nawet lekkie przypalenia. W produkcji seryjnej brak powtarzalności oznacza straty materiałowe i opóźnienia w montażu. Stabilny efekt wymaga zrozumienia, jak poszczególne parametry pracy taśmy ściernej oraz położenie agregatu wpływają na zachowanie ciągłości procesu. Operator musi reagować na zmienne warunki, dostosowując maszynę do geometrii konkretnego detalu.
Jak parametry pracy taśmy wpływają na powierzchnię drewna?
Oscylacja taśmy szlifierskiej równomiernie rozkłada zużycie materiału ściernego i znacząco ogranicza powstawanie smug na obrabianym detalu. Płynny ruch taśmy w górę i w dół sprawia, że ziarna leżące na skrajnych krawędziach pasa również wykonują pracę. Ślady pozostawione przez drobiny żywicy czy drobne wyrwy w strukturze zacierają się przy kolejnych obrotach. Odpowiednio dobrany skok oscylacji wydłuża żywotność pasa ściernego i zapobiega lokalnemu przegrzewaniu materiału. Zjawisko to ma ogromne znaczenie przy obróbce gatunków twardych, które łatwo ulegają przypaleniom.
Kolejnym kluczowym aspektem jest geometria kontaktu narzędzia z krawędzią elementu. Kąt nachylenia agregatu pozwala na precyzyjne fazowanie oraz dokładną obróbkę skomplikowanych profili. Regulacja wysokości stołu roboczego umożliwia wykorzystanie całej dostępnej szerokości taśmy. Ma to szczególne znaczenie przy wykańczaniu stosunkowo cienkich elementów oraz krawędzi bezpośrednio po zejściu z plotera CNC. Niewłaściwie ustawiona wysokość blatu skutkuje nierównomiernym dociskiem, co szybko prowadzi do powstawania widocznych fal na powierzchni forniru lub litej deski.
Sama prędkość posuwu taśmy szlifierskiej bezpośrednio określa agresywność obróbki. Zbyt szybki przebieg przy delikatnych gatunkach obniża powtarzalność całej serii. Sytuacja ta generuje zwiększone tarcie, które prowadzi do niestabilnego usuwania włókien drzewnych. Mniejsza prędkość liniowa daje operatorowi znacznie większą kontrolę przy wykańczaniu prostych i fazowanych krawędzi. Dopasowanie tempa pracy do twardości materiału stanowi podstawę utrzymania jednolitego standardu wykończenia przez całą zmianę.
Kontrola detali po CNC i stabilizacja produkcji seryjnej
Wydajna produkcja seryjna mebli opiera się głównie na elementach formatowanych na nowoczesnych centrach obróbczych. Krawędzie po frezowaniu potrzebują jednak ostatecznego wygładzenia, aby nałożony później lakier lub olej równomiernie wniknął w strukturę. Przemysłowa szlifierka do krawędzi to urządzenie przystosowane do pracy w trybie ciągłym, gdzie liczy się każda minuta cyklu. Stabilność procesu wymaga maszyny o sztywnej konstrukcji i precyzyjnie regulowanych układach prowadzących.
Właściwe zaplecze techniczne ułatwia standaryzację takich procesów roboczych. Polskie zakłady stolarskie często opierają park maszynowy na sprawdzonych rozwiązaniach. Producent sprzętu do obróbki drewna, Dariusz Prochera, dostarcza wyposażenie wspierające przedsiębiorstwa w utrzymaniu stałej jakości szlifu. Dostępność serwisu oraz bezpośredni kontakt z konstruktorem maszyn ułatwiają szybkie reagowanie na ewentualne trudności z utrzymaniem tolerancji wymiarowych podczas wielozmianowej pracy.
Nawet najlepsze zaplecze sprzętowe wymaga odpowiednich procedur weryfikacyjnych. Bieżąca kontrola pierwszej sztuki zapobiega pomyłkom rzutującym na całą partię. Operator szczegółowo bada kąt przylegania, jakość fazowania i temperaturę powierzchni na początkowym elemencie. Następnie weryfikuje efekt wzrokowo oraz dotykowo co kilkanaście sztuk zjeżdżających ze stołu roboczego. Wychwycenie minimalnych odchyleń we wczesnej fazie pozwala skorygować naciąg taśmy, zanim kolejne fronty meblowe trafią do odrzutu.
Osiągnięcie powtarzalnego efektu szlifowania nie zależy wyłącznie od uruchomienia urządzenia i przepuszczenia przez nie całego materiału. Wynika ono przede wszystkim z przemyślanego dopasowania parametrów kinematycznych maszyny do specyfiki gatunkowej konkretnego detalu. Brak jednego uniwersalnego ustawienia wymusza na obsłudze ciągłą uwagę i reagowanie na zachowanie surowca. Odpowiednio wdrożona procedura testowa, świadome korzystanie z funkcji oscylacji oraz dobór właściwej prędkości skrawania tworzą spójny system. To właśnie on gwarantuje, że setny element serii zachowa dokładnie taki sam poziom wykończenia jak sztuka otwierająca produkcję.
Kategorie artykułów
Polecane artykuły

Jakie są najnowsze badania dotyczące skuteczności neurochirurgicznych terapii?

Nowe trendy w projektowaniu chłodziarko-zamrażarek – na co zwrócić uwagę?

Ocieplenie dachu płaskiego jako sposób na ograniczenie strat ciepła i zabezpieczenie pokrycia
